
عیب یابی و رفع خطا در HMI های زیمنس


عیب یابی و رفع خطا در HMI های زیمنس را به صورت کاملاً تخصصی بررسی کردهایم. آموزش تشخیص انواع خطاهای سختافزاری، نرمافزاری، ارتباطی، مشکلات تاچ، نمایشگر و PLC همراه با راهکارهای کاربردی و حرفهای.
0 تا 100 نحوه عیب یابی و رفع خطا در HMI های زیمنس
در سیستمهای اتوماسیون صنعتی، رابط کاربری یا HMI (Human Machine Interface) به عنوان پل ارتباطی میان اپراتور و تجهیزات کنترلی شناخته میشود. در میان برندهای مطرح دنیا، HMIهای زیمنس به دلیل کیفیت ساخت بالا، امکانات نرمافزاری گسترده، پایداری و سازگاری کامل با PLCهای این شرکت، جایگاه ویژهای در صنایع مختلف دارند. با وجود این کیفیت بالا، این تجهیزات نیز مانند هر سیستم الکترونیکی و کامپیوتری ممکن است در طول زمان با مشکلات مختلفی روبهرو شوند.
عیب یابی و رفع خطا در HMI های زیمنس یکی از مهمترین مهارتهایی است که کارشناسان برق، تکنسینهای تعمیرات، مهندسان اتوماسیون و حتی اپراتورهای خطوط تولید باید با آن آشنا باشند. زیرا بسیاری از توقفهای خطوط تولید، کاهش راندمان کارخانه و حتی آسیب دیدن تجهیزات صنعتی، مستقیماً به بروز خطا در HMI یا ارتباط آن با PLC مربوط میشود.
از طرفی هزینه تعمیر یا تعویض HMIهای صنعتی، مخصوصاً مدلهای پیشرفته Siemens Comfort Panel و Unified Comfort Panel، بسیار بالا است. بنابراین آشنایی با روشهای اصولی تشخیص خطا میتواند از صرف هزینههای سنگین جلوگیری کند و زمان خواب خطوط تولید را به حداقل برساند.
در این مقاله قصد داریم صفر تا صد عیب یابی و رفع خطا در HMI های زیمنس را به صورت کاملاً تخصصی بررسی کنیم. در ادامه با رایجترین مشکلات سختافزاری، نرمافزاری، ارتباطی، مشکلات صفحه لمسی، نمایشگر، منبع تغذیه، تنظیمات شبکه، TIA Portal و روشهای افزایش طول عمر HMI آشنا خواهید شد.
چرا یادگیری عیب یابی و رفع خطا در HMI های زیمنس اهمیت دارد؟
در بسیاری از کارخانهها، خرید HMI صرفاً یک نمایشگر نیست؛ بلکه مرکز کنترل فرآیند محسوب میشود. اپراتور از طریق این پنل میتواند وضعیت تجهیزات را مشاهده کند، پارامترها را تغییر دهد، آلارمها را مدیریت کند و فرآیند تولید را کنترل نماید.
هرگونه اختلال در عملکرد این تجهیزات میتواند پیامدهای زیر را به همراه داشته باشد:
- توقف کامل خط تولید
- افزایش زمان تعمیرات
- کاهش بهرهوری
- ایجاد خطاهای انسانی
- از دست رفتن اطلاعات فرآیند
- افزایش هزینههای نگهداری
- آسیب رسیدن به PLC یا تجهیزات جانبی
- کاهش عمر تجهیزات اتوماسیون
به همین دلیل، آشنایی با روشهای اصولی عیب یابی و رفع خطا در HMI های زیمنس یک ضرورت برای واحدهای نگهداری و تعمیرات (PM) و مهندسان اتوماسیون صنعتی محسوب میشود.
مهمترین دلایل بروز خطا در HMIهای زیمنس
بروز مشکل در HMI همیشه به معنای خرابی خود دستگاه نیست. در بسیاری از مواقع، علت اصلی به عوامل محیطی، مشکلات شبکه، تنظیمات نرمافزاری یا حتی خطای کاربر بازمیگردد.
مهمترین عوامل ایجاد خطا عبارتاند از:
| علت بروز مشکل | توضیح |
|---|---|
| نوسانات برق | آسیب به منبع تغذیه و برد داخلی |
| خرابی پاور | روشن نشدن HMI |
| اختلال ارتباط با PLC | عدم نمایش اطلاعات یا آلارم ارتباطی |
| خرابی Touch Panel | پاسخ ندادن صفحه لمسی |
| آسیب LCD | سیاه شدن یا خطوط روی تصویر |
| مشکلات نرمافزاری | هنگ کردن، ریست شدن یا بوت نشدن |
| تنظیمات اشتباه شبکه | عدم ارتباط با PLC |
| خرابی کابل شبکه | قطع ارتباط لحظهای |
| نفوذ گردوغبار یا رطوبت | آسیب قطعات داخلی |
| فرسودگی قطعات | کاهش عملکرد در طول زمان |
همانطور که مشاهده میشود، بخش زیادی از خطاها قبل از آنکه ناشی از خرابی سختافزاری باشند، به دلیل مشکلات جانبی و قابل رفع ایجاد میشوند.
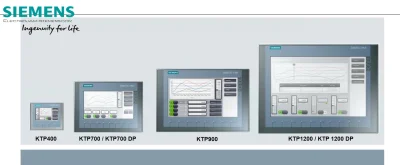
انواع خطاهای رایج در HMIهای زیمنس
برای اینکه فرآیند عیبیابی سریعتر و دقیقتر انجام شود، بهتر است خطاها را در چند گروه اصلی دستهبندی کنیم.
خطاهای سختافزاری
این دسته از مشکلات معمولاً به دلیل خرابی قطعات داخلی، نوسانات برق، ضربه، استهلاک یا شرایط محیطی ایجاد میشوند.
نمونههایی از این خطاها عبارتاند از:
- روشن نشدن دستگاه
- خاموش شدن ناگهانی
- ریست شدن مداوم
- خرابی برد تغذیه
- خرابی حافظه داخلی
- خرابی بکلایت
- داغ شدن بیش از حد دستگاه
- سوختن پورتهای ارتباطی
خطاهای نرمافزاری
گاهی اوقات سختافزار کاملاً سالم است اما سیستم عامل یا پروژه HMI دچار مشکل شده است.
از جمله رایجترین مشکلات نرمافزاری میتوان به موارد زیر اشاره کرد:
- فریز شدن صفحه
- بوت نشدن Runtime
- نمایش صفحه سفید
- اجرای ناقص پروژه
- کرش کردن نرمافزار
- از بین رفتن تنظیمات
- خطای لایسنس
- خرابی فایل پروژه
خطاهای ارتباطی
یکی از پرتکرارترین مشکلات در پروژههای صنعتی، اختلال در ارتباط HMI و PLC است.
〉〉 مطالعه بیشتر
این مشکلات معمولاً به دلایل زیر رخ میدهند:
- خرابی کابل Profinet
- خرابی کابل MPI
- اشتباه بودن IP Address
- تنظیم نبودن Device Name
- خرابی سوئیچ شبکه
- تنظیمات اشتباه در TIA Portal
- عدم تطابق نسخه Firmware
مشکلات صفحه لمسی (Touch)
تاچ پنل، یکی از پرکاربردترین قسمتهای HMI است و به همین دلیل بیشتر در معرض استهلاک قرار دارد.
برخی از مشکلات متداول این بخش شامل موارد زیر است:
- لمس نکردن صفحه
- لمس اشتباه نقاط
- تاخیر در پاسخدهی
- عملکرد تصادفی تاچ
- از کار افتادن بخشی از صفحه
- نیاز به کالیبراسیون
مشکلات نمایشگر
نمایشگر HMI نیز ممکن است در اثر استهلاک یا شرایط محیطی آسیب ببیند.
علائم خرابی نمایشگر عبارتاند از:
- تار شدن تصویر
- کم شدن نور
- خطوط افقی یا عمودی
- چشمک زدن صفحه
- سیاه شدن تصویر
- سفید شدن کامل LCD
- خرابی بکلایت
مهمترین ابزارهای موردنیاز برای عیب یابی و رفع خطا در HMI های زیمنس
برای اینکه فرآیند عیبیابی به شکل اصولی انجام شود، بهتر است تجهیزات زیر در اختیار تکنسین تعمیرات باشد:
| ابزار | کاربرد |
|---|---|
| مولتیمتر دیجیتال | بررسی ولتاژ و تغذیه |
| منبع تغذیه آزمایشگاهی | تست عملکرد HMI |
| کابل Profinet | تست ارتباط شبکه |
| کابل USB یا Ethernet | دانلود پروژه |
| لپتاپ دارای TIA Portal | بررسی تنظیمات |
| نرمافزار ProSave | بکاپ و بازیابی |
| نرمافزار Automation License Manager | مدیریت لایسنس |
| تستر شبکه | بررسی کابلها |
| اسپری تمیزکننده برد | حذف آلودگی |
| دوربین حرارتی | تشخیص نقاط داغ روی برد |
استفاده از این ابزارها باعث میشود بسیاری از مشکلات در مدت زمان کوتاهی شناسایی شده و از تعویض غیرضروری قطعات جلوگیری شود.

اولین قدم در عیب یابی و رفع خطا در HMI های زیمنس چیست؟
یکی از اشتباهات رایج در تعمیرات صنعتی، باز کردن سریع دستگاه بدون بررسی اولیه است. در حالی که بسیاری از مشکلات تنها با یک بررسی ساده قابل تشخیص هستند.
بهترین روش این است که عیبیابی را به صورت مرحلهبهمرحله انجام دهید:
- بررسی روشن بودن منبع تغذیه
- اندازهگیری ولتاژ ورودی
- کنترل فیوزها و اتصالات
- بررسی وضعیت LEDهای HMI
- بررسی کابلهای ارتباطی
- تست ارتباط با PLC
- مشاهده پیامهای خطا روی صفحه
- بررسی تنظیمات شبکه
- تست پروژه در TIA Portal
- بررسی سلامت سختافزار
این رویکرد باعث میشود زمان عیبیابی کاهش یافته و احتمال بروز خطاهای ثانویه نیز کمتر شود.
نقش شرایط محیطی در بروز خطاهای HMI
بسیاری از خرابیهایی که به اشتباه به نقص سختافزاری نسبت داده میشوند، در واقع ناشی از شرایط نامناسب محیط نصب هستند. گردوغبار، رطوبت، لرزش مداوم، دمای بالا، تابش مستقیم نور خورشید یا تهویه نامناسب تابلو برق، همگی میتوانند عملکرد HMI را مختل کنند.
برای مثال، افزایش بیش از حد دمای داخل تابلو برق ممکن است باعث ریست شدنهای مکرر HMI یا کاهش عمر بکلایت نمایشگر شود. همچنین نفوذ رطوبت میتواند به اکسید شدن کانکتورها و ایجاد خطاهای ارتباطی منجر شود.
به همین دلیل، پیش از هرگونه اقدام برای تعمیر، باید شرایط محیطی نصب نیز بهدقت بررسی شود؛ زیرا در بسیاری از موارد، رفع عامل محیطی مشکل را بدون نیاز به تعویض قطعات برطرف میکند.
عیب یابی و رفع خطا در HMI های زیمنس از نظر سختافزاری
بخش قابل توجهی از خرابیهای HMIهای زیمنس به مشکلات سختافزاری مربوط میشود. این نوع خطاها معمولاً به دلیل استهلاک قطعات، نوسانات برق، شرایط نامناسب محیطی، ضربه، نفوذ رطوبت یا پایان عمر مفید برخی قطعات الکترونیکی ایجاد میشوند. نکته مهم این است که بسیاری از این مشکلات دارای علائم مشخصی هستند و اگر تکنسین با نشانههای اولیه آشنا باشد، میتواند پیش از بروز خرابیهای جدیتر، مشکل را شناسایی و برطرف کند.
در فرآیند عیب یابی و رفع خطا در HMI های زیمنس همیشه توصیه میشود ابتدا از بخش تغذیه و سختافزار شروع کرده و سپس به سراغ مشکلات نرمافزاری یا ارتباطی بروید. این روش باعث صرفهجویی در زمان و جلوگیری از اقدامات غیرضروری خواهد شد.
بررسی منبع تغذیه (Power Supply)
منبع تغذیه اولین بخشی است که باید در هنگام بروز هرگونه مشکل بررسی شود. بسیاری از HMIهای زیمنس با ولتاژ ۲۴ ولت DC کار میکنند و کوچکترین افت یا نوسان ولتاژ میتواند عملکرد دستگاه را مختل کند.
علائم خرابی منبع تغذیه
در صورت بروز مشکل در پاور، معمولاً با نشانههای زیر مواجه خواهید شد:
- روشن نشدن کامل HMI
- خاموش شدن ناگهانی دستگاه
- ریست شدنهای مکرر
- چشمک زدن لوگوی Siemens هنگام بوت
- بوت ناقص سیستم
- خاموش شدن صفحه در زمان افزایش بار
این علائم همیشه به معنای خرابی خود HMI نیست و در بسیاری از موارد، منبع تغذیه یا کابلهای برق عامل اصلی هستند.
روش بررسی منبع تغذیه
برای تست منبع تغذیه مراحل زیر را انجام دهید:
- اندازهگیری ولتاژ خروجی با مولتیمتر
- بررسی وجود افت ولتاژ هنگام روشن شدن HMI
- کنترل قطب مثبت و منفی
- بررسی محکم بودن ترمینالها
- تست منبع تغذیه با یک پاور سالم
- بررسی فیوزهای حفاظتی
اگر ولتاژ کمتر از مقدار استاندارد باشد، ابتدا باید مشکل تغذیه برطرف شود؛ زیرا ادامه عیبیابی بدون ولتاژ مناسب نتیجه قابل اعتمادی نخواهد داشت.
تاثیر نوسانات برق بر عملکرد HMI
یکی از مهمترین دلایل خرابی HMIهای صنعتی، نوسانات ولتاژ است. افزایش ناگهانی ولتاژ، افت شدید برق یا نویزهای موجود در شبکه تغذیه میتوانند به بردهای داخلی آسیب وارد کنند.
در کارخانههایی که از تجهیزات پرمصرف مانند موتورهای بزرگ، اینورترها یا دستگاههای جوش استفاده میشود، ایجاد نویز الکتریکی امری رایج است. در چنین شرایطی استفاده از تجهیزات حفاظتی مانند منبع تغذیه صنعتی باکیفیت، فیلترهای EMI و محافظ ولتاژ اهمیت زیادی دارد.
همچنین توصیه میشود HMI و PLC از یک منبع تغذیه پایدار و استاندارد استفاده کنند تا احتمال بروز اختلالات ناشی از اختلاف پتانسیل کاهش یابد.
عیب یابی برد تغذیه داخلی
اگر ولتاژ ورودی صحیح باشد اما HMI همچنان روشن نشود، احتمال خرابی برد تغذیه داخلی وجود دارد.
نشانههای خرابی این برد عبارتاند از:
- نبود هیچگونه واکنش پس از اتصال برق
- گرم شدن بیش از حد برد
- بوی سوختگی
- تغییر رنگ قطعات
- خرابی خازنهای الکترولیتی
- سوختن فیوز داخلی
در این شرایط باید برد توسط فرد متخصص بررسی شود. تعویض قطعات بدون داشتن تجهیزات مناسب ممکن است به سایر بخشهای HMI نیز آسیب وارد کند.
عیب یابی مشکلات نمایشگر (LCD)
نمایشگر مهمترین بخش ارتباطی میان اپراتور و سیستم کنترل است. هرگونه نقص در این قسمت میتواند باعث اختلال در بهرهبرداری از تجهیزات شود.
مهمترین علائم خرابی LCD
در فرآیند عیب یابی و رفع خطا در HMI های زیمنس معمولاً خرابی نمایشگر با علائم زیر همراه است:
- صفحه کاملاً سیاه
- صفحه سفید
- خطوط افقی
- خطوط عمودی
- کاهش کیفیت تصویر
- تغییر رنگ نمایشگر
- وجود نقاط تاریک
- پرش تصویر
- چشمک زدن تصویر
گاهی اوقات این علائم ناشی از خرابی خود LCD است و در برخی موارد نیز مشکل از برد گرافیکی یا کابل فلت داخلی خواهد بود.
خرابی بکلایت (Backlight)
بکلایت یکی از قطعاتی است که پس از چندین سال استفاده مداوم ممکن است دچار استهلاک شود.
نشانههای خرابی بکلایت
- تصویر بسیار کمنور
- مشاهده تصویر فقط با تاباندن نور
- خاموش شدن نور صفحه
- کاهش تدریجی روشنایی
در بسیاری از مدلهای قدیمی زیمنس، تعویض بکلایت امکانپذیر است؛ اما در برخی مدلهای جدید، تعویض کامل مجموعه نمایشگر مقرونبهصرفهتر خواهد بود.
دلایل ایجاد خطوط روی LCD
وجود خطوط روی نمایشگر همیشه به معنای خرابی LCD نیست.
علتهای رایج عبارتاند از:
- خرابی کابل فلت
- آسیب کانکتور
- فشار فیزیکی
- ضربه
- خرابی برد گرافیکی
- نفوذ رطوبت
به همین دلیل پیش از تعویض LCD باید تمامی اتصالات داخلی بررسی شوند.
عیب یابی مشکلات صفحه لمسی (Touch Panel)
صفحه لمسی پرکاربردترین قسمت HMI است و طبیعی است که نسبت به سایر بخشها بیشتر در معرض استهلاک قرار گیرد.
خرابی تاچ معمولاً باعث میشود اپراتور نتواند تنظیمات لازم را انجام دهد یا فرمانهای کنترلی را اجرا کند.
رایجترین مشکلات Touch Panel
- لمس نکردن صفحه
- تاخیر در پاسخ
- انتخاب اشتباه گزینهها
- لمس خودکار صفحه
- از کار افتادن بخشی از نمایشگر
- عملکرد نامنظم
دلایل خرابی صفحه لمسی
مهمترین عوامل عبارتاند از:
- استهلاک سنسورهای لمسی
- ورود گردوغبار
- نفوذ رطوبت
- شکستگی شیشه
- فشار بیش از حد
- تنظیم نبودن کالیبراسیون
- خرابی کنترلر Touch
در محیطهای صنعتی آلوده، وجود روغن، براده فلز یا مواد شیمیایی نیز میتواند عملکرد صحیح تاچ را مختل کند.
نحوه تست عملکرد تاچ
برای بررسی سلامت صفحه لمسی میتوان مراحل زیر را انجام داد:
- تمیز کردن کامل سطح نمایشگر
- راهاندازی مجدد دستگاه
- اجرای برنامه کالیبراسیون
- بررسی عملکرد تمامی نقاط صفحه
- تست در حالت Service Mode
- بررسی پیامهای خطا
اگر بخشی از صفحه هیچ واکنشی نشان ندهد، احتمال خرابی سختافزاری بسیار زیاد است.
بررسی پورتهای ارتباطی
یکی دیگر از بخشهایی که باید در زمان عیب یابی و رفع خطا در HMI های زیمنس بررسی شود، پورتهای ارتباطی دستگاه هستند.
بسته به مدل HMI ممکن است پورتهای زیر وجود داشته باشند:
- Ethernet
- Profinet
- MPI
- Profibus
- USB
- RS232
- RS485
خرابی هر یک از این پورتها میتواند ارتباط HMI با PLC یا تجهیزات جانبی را مختل کند.
علائم خرابی پورتها
- شناسایی نشدن کابل
- عدم انتقال داده
- قطع و وصل شدن ارتباط
- روشن نشدن LED شبکه
- کاهش سرعت ارتباط
- خطاهای مکرر Communication
در چنین شرایطی ابتدا باید کابل، سوکت، کانکتورها و تنظیمات شبکه بررسی شوند و سپس سلامت خود پورت مورد ارزیابی قرار گیرد.
تاثیر دمای محیط بر عملکرد HMI
افزایش دمای داخل تابلو برق یکی از دلایل مهم کاهش طول عمر تجهیزات الکترونیکی است. زمانی که HMI برای مدت طولانی در دمای بالاتر از محدوده مجاز کار کند، احتمال خرابی قطعات داخلی بهویژه خازنها، آیسیهای تغذیه و بکلایت افزایش مییابد.
علائمی که ممکن است در اثر گرمای بیش از حد مشاهده شوند عبارتاند از:
- ریست شدنهای ناگهانی
- کند شدن عملکرد دستگاه
- خاموش شدن موقت
- ایجاد نویز در تصویر
- کاهش حساسیت صفحه لمسی
برای جلوگیری از این مشکلات، استفاده از فن، فیلتر تهویه، کولر تابلو و طراحی مناسب سیستم خنککننده اهمیت زیادی دارد.
چکلیست اولیه عیب یابی سختافزاری HMI زیمنس
پیش از باز کردن دستگاه یا تعویض قطعات، بهتر است این موارد بهترتیب بررسی شوند:
| مورد بررسی | وضعیت |
|---|---|
| ولتاژ ورودی 24 ولت DC | ✅ |
| سلامت فیوزها | ✅ |
| محکم بودن ترمینالها | ✅ |
| عملکرد منبع تغذیه | ✅ |
| وضعیت LEDهای HMI | ✅ |
| سلامت کابل برق | ✅ |
| بررسی دمای تابلو | ✅ |
| سلامت نمایشگر | ✅ |
| عملکرد صفحه لمسی | ✅ |
| وضعیت پورتهای ارتباطی | ✅ |
اجرای این چکلیست ساده میتواند بخش قابل توجهی از مشکلات رایج را بدون نیاز به تعمیرات پیچیده شناسایی کند و از اتلاف زمان جلوگیری نماید.
عیب یابی و رفع خطا در HMI های زیمنس از نظر نرمافزاری
اگرچه خرابیهای سختافزاری سهم قابلتوجهی از مشکلات HMIهای زیمنس را تشکیل میدهند، اما در بسیاری از پروژههای صنعتی، منشأ اصلی اختلالات به نرمافزار، تنظیمات پروژه یا پیکربندی نادرست سیستم بازمیگردد. این دسته از خطاها معمولاً بدون نیاز به تعویض قطعات و تنها با بررسی دقیق تنظیمات، بهروزرسانی نرمافزار یا اصلاح پروژه قابل رفع هستند.
در فرآیند عیب یابی و رفع خطا در HMI های زیمنس، تشخیص تفاوت میان یک ایراد سختافزاری و یک خطای نرمافزاری اهمیت زیادی دارد؛ زیرا انتخاب روش نادرست میتواند علاوه بر افزایش زمان توقف خط تولید، هزینههای اضافی نیز به مجموعه تحمیل کند.
1. فریز شدن صفحه (HMI Freeze)
یکی از متداولترین مشکلات نرمافزاری، فریز شدن صفحه یا عدم پاسخگویی HMI به دستورات اپراتور است. در این وضعیت، تصویر روی نمایشگر ثابت میماند و لمس صفحه یا کلیدهای فیزیکی نیز معمولاً واکنشی ایجاد نمیکند.
دلایل احتمالی فریز شدن HMI
- اشغال بیش از حد حافظه داخلی
- وجود خطا در Runtime
- استفاده از تصاویر و گرافیکهای سنگین
- اجرای همزمان چندین اسکریپت
- ناسازگاری نسخه پروژه با Firmware
- آسیب دیدن فایل پروژه
- اختلال در کارت حافظه (در مدلهای دارای Memory Card)
در بسیاری از موارد، یک راهاندازی مجدد (Restart) موقتاً مشکل را برطرف میکند؛ اما اگر این اتفاق بهصورت مکرر تکرار شود، باید علت اصلی شناسایی و برطرف شود.
2. بوت نشدن Runtime
گاهی پس از روشن شدن HMI، سیستم عامل اجرا میشود اما پروژه اصلی بارگذاری نمیشود و دستگاه در صفحه بوت یا منوی اولیه باقی میماند.
این مشکل معمولاً به یکی از دلایل زیر رخ میدهد:
- حذف شدن فایل Runtime
- ناقص بودن دانلود پروژه
- خرابی حافظه داخلی
- ناسازگاری نسخه Runtime
- قطع برق هنگام انتقال پروژه
- خرابی فایلهای سیستمی
در چنین شرایطی، دانلود مجدد پروژه از طریق TIA Portal یا استفاده از نرمافزار ProSave معمولاً اولین راهکار پیشنهادی است.
3. ریست شدن مداوم HMI
یکی دیگر از خطاهای رایج، ریست شدن خودکار و پیدرپی HMI است. اگرچه این مشکل گاهی ناشی از منبع تغذیه است، اما عوامل نرمافزاری نیز میتوانند در بروز آن نقش داشته باشند.
مهمترین دلایل
- خرابی فایلهای سیستمی
- کمبود حافظه
- وجود حلقههای برنامهنویسی (Loop)
- اسکریپتهای معیوب
- Firmware قدیمی
- ناسازگاری پروژه با نسخه سیستم عامل
در چنین مواردی، بررسی لاگهای سیستم و اجرای نسخه پشتیبان (Backup) سالم میتواند به تشخیص سریعتر علت کمک کند.
عیب یابی ارتباط HMI با PLC
ارتباط صحیح میان HMI و PLC، اساس عملکرد هر سیستم اتوماسیون است. اگر این ارتباط قطع شود، اطلاعات فرآیند نمایش داده نمیشود، امکان ارسال فرمان وجود ندارد و اپراتور کنترل خود را بر سیستم از دست میدهد.
به همین دلیل، بررسی ارتباطات شبکه یکی از مهمترین مراحل عیب یابی و رفع خطا در HMI های زیمنس محسوب میشود.
1. علائم قطع ارتباط با PLC
- نمایش پیام Communication Error
- نمایش مقدار صفر یا ثابت برای متغیرها
- بهروزرسانی نشدن دادهها
- عدم عملکرد دکمههای کنترلی
- فعال شدن آلارمهای ارتباطی
- نمایش پیغام PLC Not Available
2. بررسی کابلهای ارتباطی
قبل از بررسی تنظیمات نرمافزاری، ابتدا باید از سلامت کابلها و تجهیزات فیزیکی اطمینان حاصل شود.
مواردی که باید بررسی شوند عبارتاند از:
- سالم بودن کابل Ethernet یا Profinet
- عدم شکستگی یا لهشدگی کابل
- سلامت سوکتهای RJ45
- وضعیت چراغهای Link و Activity
- عملکرد صحیح سوئیچ شبکه
- اتصال صحیح کانکتورها
در بسیاری از پروژهها، تعویض یک کابل معیوب میتواند مشکل ارتباط را بهطور کامل برطرف کند.
3. بررسی آدرس IP
یکی از رایجترین اشتباهات در پروژههای صنعتی، تنظیم نادرست آدرس IP است.
در زمان عیبیابی باید موارد زیر کنترل شوند:
- IP مربوط به HMI
- IP مربوط به PLC
- Subnet Mask
- Gateway (در صورت نیاز)
- عدم وجود IP تکراری در شبکه
وجود دو دستگاه با یک IP یکسان میتواند باعث اختلالات شدید در ارتباطات صنعتی شود.
4. بررسی Device Name در شبکه Profinet
در شبکههای Profinet، علاوه بر IP، نام دستگاه (Device Name) نیز اهمیت زیادی دارد.
اگر نام تعریفشده در پروژه با نام واقعی دستگاه یکسان نباشد، ارتباط برقرار نخواهد شد.
بنابراین هنگام عیبیابی باید:
- Device Name را بررسی کنید.
- در صورت نیاز، نام صحیح را مجدداً روی دستگاه دانلود کنید.
- از یکسان بودن تنظیمات پروژه و سختافزار اطمینان حاصل کنید.
بررسی تنظیمات در TIA Portal
بخش زیادی از مشکلات ارتباطی ناشی از پیکربندی نادرست پروژه در TIA Portal است.
موارد زیر باید بهدقت بررسی شوند:
- انتخاب صحیح مدل HMI
- انتخاب مدل صحیح PLC
- تنظیم Interface مناسب
- تنظیم Connection
- بررسی Tagها
- بررسی آدرس متغیرها
- تنظیم صحیح Cycle Time
- بررسی نسخه Firmware
گاهی تنها یک آدرس اشتباه در Tagها باعث میشود اطلاعات روی HMI نمایش داده نشود.
بررسی Tagهای پروژه
Tagها وظیفه انتقال اطلاعات میان PLC و HMI را بر عهده دارند.
خطاهای رایج در این بخش عبارتاند از:
- آدرسدهی اشتباه
- حذف شدن Tag
- تغییر نوع داده
- استفاده از Data Block نادرست
- تغییر Offset
پس از هرگونه تغییر در برنامه PLC، لازم است پروژه HMI نیز بهروزرسانی شود تا از بروز ناسازگاری جلوگیری شود.
استفاده از نرمافزار ProSave در عیبیابی
یکی از کاربردیترین ابزارهای زیمنس برای تعمیر و نگهداری HMI، نرمافزار ProSave است.
این نرمافزار امکانات زیر را در اختیار کاربران قرار میدهد:
- تهیه نسخه پشتیبان
- بازیابی پروژه
- انتقال سیستم عامل
- بهروزرسانی Firmware
- بازگردانی تنظیمات کارخانه
- مشاهده اطلاعات دستگاه
در بسیاری از موارد، بازیابی یک Backup سالم میتواند در مدت چند دقیقه مشکل را برطرف کند.
اهمیت تهیه نسخه پشتیبان (Backup)
یکی از اشتباهات رایج در پروژههای صنعتی، نداشتن نسخه پشتیبان از پروژه HMI است.
در صورت خرابی حافظه یا حذف اطلاعات، نبود Backup میتواند باعث توقف طولانیمدت خط تولید شود.
بهتر است همیشه نسخههای زیر نگهداری شوند:
- فایل پروژه TIA Portal
- نسخه Runtime
- فایل Backup تهیهشده با ProSave
- نسخه Firmware مورد استفاده
- مستندات تنظیمات شبکه
ذخیره این اطلاعات در چند محل مختلف، امنیت بیشتری در برابر خرابیهای احتمالی ایجاد میکند.
بهروزرسانی Firmware
گاهی برخی از مشکلات عملکردی HMI به دلیل استفاده از نسخههای قدیمی Firmware ایجاد میشوند.
بهروزرسانی Firmware میتواند مزایای زیر را به همراه داشته باشد:
- رفع باگهای شناختهشده
- افزایش پایداری سیستم
- بهبود امنیت
- سازگاری بیشتر با نسخههای جدید TIA Portal
- افزایش سرعت عملکرد
البته قبل از انجام این کار، باید از پروژه و اطلاعات دستگاه نسخه پشتیبان تهیه شود تا در صورت بروز مشکل، امکان بازگردانی وجود داشته باشد.
خطاهای رایج هنگام دانلود پروژه روی HMI
در زمان انتقال پروژه از رایانه به HMI، ممکن است با خطاهایی مواجه شوید.
برخی از رایجترین آنها عبارتاند از:
| خطا | علت احتمالی | راهکار |
|---|---|---|
| عدم شناسایی HMI | مشکل شبکه یا کابل | بررسی اتصال و IP |
| دانلود ناقص | قطع ارتباط | تکرار دانلود پس از رفع مشکل |
| ناسازگاری نسخه | تفاوت Firmware و پروژه | بهروزرسانی Firmware یا پروژه |
| خطای دسترسی | فعال بودن حفاظت دستگاه | بررسی تنظیمات امنیتی |
| توقف در میانه دانلود | ناپایداری شبکه | استفاده از کابل سالم و اتصال مستقیم |
بهترین روش عیب یابی نرمافزاری HMIهای زیمنس
برای کاهش زمان تعمیر، پیشنهاد میشود مراحل زیر بهترتیب انجام شوند:
- بررسی پیامهای خطا روی نمایشگر
- کنترل وضعیت ارتباط با PLC
- بررسی آدرسهای IP و Device Name
- تست شبکه و کابلها
- بررسی پروژه در TIA Portal
- کنترل Tagها و Connectionها
- بازیابی Backup در صورت نیاز
- بهروزرسانی Firmware
- دانلود مجدد پروژه
- بررسی لاگها و گزارشهای سیستم
اجرای این فرآیند مرحلهبهمرحله، احتمال موفقیت در عیب یابی و رفع خطا در HMI های زیمنس را به میزان قابل توجهی افزایش میدهد و از انجام تعمیرات غیرضروری جلوگیری میکند.
نگهداری پیشگیرانه؛ بهترین راهکار برای جلوگیری از خطا در HMI های زیمنس
اگرچه آشنایی با عیب یابی و رفع خطا در HMI های زیمنس اهمیت بسیار زیادی دارد، اما واقعیت این است که بهترین تعمیر، جلوگیری از بروز خرابی است. در بسیاری از صنایع، اجرای برنامههای نگهداری و تعمیرات پیشگیرانه (Preventive Maintenance یا PM) باعث شده است میزان توقف خطوط تولید به شکل قابل توجهی کاهش پیدا کند.
از آنجا که HMI بهصورت مداوم در حال کار است و نقش مهمی در کنترل فرآیندهای صنعتی دارد، بیتوجهی به سرویسهای دورهای میتواند به خرابیهای پرهزینه و توقفهای ناخواسته منجر شود.
مهمترین اقدامات نگهداری پیشگیرانه
برای افزایش طول عمر HMIهای زیمنس، انجام اقدامات زیر بهصورت دورهای توصیه میشود:
- بررسی سلامت منبع تغذیه و اندازهگیری ولتاژ ورودی
- تمیز کردن صفحه نمایش با مواد مناسب و بدون الکلهای خورنده
- بازبینی کابلهای برق و شبکه از نظر پارگی یا شل شدن اتصالات
- کنترل دمای داخل تابلو برق
- بررسی عملکرد فنها و سیستم تهویه
- پاکسازی گردوغبار داخل تابلو برق
- تهیه نسخه پشتیبان از پروژه HMI پس از هر تغییر
- بررسی سلامت باتری داخلی (در مدلهایی که دارای باتری هستند)
- بهروزرسانی Firmware در صورت انتشار نسخههای پایدار جدید
- ثبت و مستندسازی تمامی خطاهای مشاهدهشده
اجرای منظم این اقدامات نهتنها از خرابی جلوگیری میکند، بلکه زمان عیبیابی در آینده را نیز کاهش میدهد.
اشتباهات رایج هنگام عیب یابی و رفع خطا در HMI های زیمنس
یکی از دلایل افزایش زمان تعمیر، انجام اقدامات غیرتخصصی یا عجولانه است. برخی از اشتباهات رایج عبارتاند از:
- تعویض قطعات بدون تشخیص علت اصلی : گاهی تکنسینها بدون بررسی کامل، اقدام به تعویض نمایشگر، برد یا حتی خود HMI میکنند؛ در حالی که مشکل اصلی از کابل شبکه، منبع تغذیه یا تنظیمات نرمافزاری است.
- نادیده گرفتن پیامهای خطا : پیامهایی که HMI نمایش میدهد، معمولاً اطلاعات ارزشمندی درباره منشأ مشکل ارائه میکنند. حذف یا نادیده گرفتن این پیامها میتواند فرآیند عیبیابی را دشوارتر کند.
- استفاده از پروژه یا Firmware نامناسب : بارگذاری پروژهای که با مدل HMI یا نسخه Firmware سازگار نیست، ممکن است باعث بروز خطاهای جدید یا حتی بوت نشدن دستگاه شود.
- قطع برق هنگام دانلود پروژه : در زمان انتقال پروژه از طریق TIA Portal یا ProSave، قطع شدن برق یا ارتباط شبکه میتواند به فایلهای سیستمی آسیب وارد کند. بنابراین بهتر است این عملیات در شرایط پایدار و با استفاده از منبع تغذیه مطمئن انجام شود.
- بیتوجهی به شرایط محیطی : گاهی علت اصلی خرابی، دمای بالا، رطوبت یا گردوغبار است؛ اما تمرکز صرف بر سختافزار یا نرمافزار باعث میشود این عوامل نادیده گرفته شوند.
چکلیست نهایی عیب یابی و رفع خطا در HMI های زیمنس
استفاده از یک چکلیست استاندارد میتواند احتمال فراموش شدن مراحل مهم را کاهش دهد.
| مرحله بررسی | وضعیت |
|---|---|
| کنترل ولتاژ ورودی | ☐ |
| بررسی منبع تغذیه | ☐ |
| بررسی فیوزها | ☐ |
| کنترل کابل برق | ☐ |
| بررسی کابل شبکه | ☐ |
| بررسی LEDهای دستگاه | ☐ |
| کنترل آدرس IP | ☐ |
| بررسی Device Name | ☐ |
| تست ارتباط با PLC | ☐ |
| بررسی Tagهای پروژه | ☐ |
| کنترل نسخه Firmware | ☐ |
| بررسی فایل Runtime | ☐ |
| تست صفحه لمسی | ☐ |
| بررسی کیفیت نمایشگر | ☐ |
| تهیه نسخه پشتیبان پس از رفع مشکل | ☐ |
اجرای این چکلیست به تکنسین کمک میکند تا فرآیند عیبیابی را بهصورت منظم، مستند و قابل تکرار انجام دهد.
چه زمانی باید HMI تعمیر یا تعویض شود؟
همه مشکلات HMI به تعویض دستگاه منجر نمیشوند. در بسیاری از موارد، با تعمیر برد تغذیه، تعویض بکلایت، اصلاح تنظیمات نرمافزاری یا رفع ایرادات شبکه، دستگاه دوباره بهطور کامل قابل استفاده خواهد بود.
با این حال، در شرایط زیر تعویض HMI میتواند گزینه منطقیتری باشد:
- آسیب شدید برد اصلی در اثر نوسانات برق
- شکستگی کامل نمایشگر و نبود قطعه جایگزین
- خرابی همزمان چند بخش اصلی دستگاه
- پایان یافتن پشتیبانی نرمافزاری مدل مورد استفاده
- هزینه تعمیر نزدیک به قیمت یک HMI جدید
- نیاز به قابلیتهایی که در مدل فعلی وجود ندارد
پیش از تصمیم به تعویض، بهتر است هزینه تعمیر، مدتزمان توقف خط تولید و امکان تأمین قطعات یدکی بهدقت بررسی شود.
توصیههای کاربردی برای افزایش طول عمر HMIهای زیمنس
رعایت چند نکته ساده میتواند عمر مفید HMI را به میزان قابل توجهی افزایش دهد:
- از منبع تغذیه استاندارد و پایدار استفاده کنید.
- برای تابلو برق، تهویه مناسب در نظر بگیرید.
- از وارد کردن ضربه به صفحه نمایش جلوگیری کنید.
- صفحه لمسی را تنها با ابزار و مواد مناسب تمیز کنید.
- پروژهها را فقط با نسخههای سازگار TIA Portal دانلود کنید.
- پس از هر تغییر در پروژه، نسخه پشتیبان تهیه کنید.
- وضعیت شبکه و کابلها را بهصورت دورهای بررسی کنید.
- در محیطهای دارای گردوغبار یا رطوبت، از تابلوهای با درجه حفاظت (IP) مناسب استفاده کنید.
- برنامه منظم سرویس و بازدید دورهای برای تجهیزات اتوماسیون تدوین کنید.

| برای برقرار هر گونه ارتباط و پرسش و پاسخ با کارشناسان مجموعه الکتروجم بر روی واتساپ کلیک فرمایید.
جمعبندی
عیب یابی و رفع خطا در HMI های زیمنس تنها به شناسایی یک خرابی محدود نمیشود، بلکه فرآیندی مرحلهبهمرحله برای بررسی وضعیت سختافزار، نرمافزار، شبکه، منبع تغذیه، نمایشگر، صفحه لمسی و ارتباط با PLC است. هرچه این فرآیند با نظم و بر اساس اصول فنی انجام شود، زمان توقف تجهیزات کاهش یافته و از تحمیل هزینههای اضافی جلوگیری خواهد شد.
در این مقاله، مهمترین مشکلات HMIهای زیمنس از جنبههای مختلف بررسی شد؛ از خرابی منبع تغذیه و بکلایت گرفته تا خطاهای Runtime، تنظیمات TIA Portal، مشکلات ارتباطی Profinet و روشهای نگهداری پیشگیرانه. همچنین چکلیستهای کاربردی و راهکارهای عملی برای تشخیص سریعتر خطاها ارائه شد.
به خاطر داشته باشید که بسیاری از خرابیها پیش از آنکه به تعویض دستگاه منجر شوند، با بررسی اصولی، استفاده از ابزار مناسب و رعایت برنامههای سرویس دورهای قابل پیشگیری یا رفع هستند. سرمایهگذاری در آموزش نیروهای فنی و مستندسازی فرآیندهای تعمیرات نیز نقش مهمی در افزایش قابلیت اطمینان سیستمهای اتوماسیون صنعتی خواهد داشت.
سوالات متداول
۱. رایجترین مشکل در HMIهای زیمنس چیست؟
قطع ارتباط با PLC، نوسانات برق، خرابی صفحه لمسی، مشکلات نمایشگر و خطاهای نرمافزاری از رایجترین مشکلات HMIهای زیمنس هستند.
۲. چرا HMI زیمنس روشن نمیشود؟
دلایل مختلفی مانند خرابی منبع تغذیه، قطع بودن برق ورودی، سوختن فیوز، خرابی برد تغذیه یا آسیب دیدن قطعات داخلی میتوانند باعث روشن نشدن دستگاه شوند.
۳. علت نمایش پیام Communication Error چیست؟
این خطا معمولاً به دلیل قطع ارتباط با PLC، خرابی کابل شبکه، تنظیم نبودن IP، اشتباه در Device Name یا پیکربندی نادرست پروژه ایجاد میشود.
۴. چگونه میتوان از اطلاعات HMI نسخه پشتیبان تهیه کرد؟
با استفاده از نرمافزار ProSave یا امکانات موجود در TIA Portal میتوان از پروژه و تنظیمات HMI نسخه پشتیبان تهیه و در صورت نیاز بازیابی کرد.
۵. آیا فریز شدن HMI همیشه نشانه خرابی سختافزاری است؟
خیر. در بسیاری از موارد، فریز شدن صفحه ناشی از مشکلات نرمافزاری، کمبود حافظه، اسکریپتهای معیوب یا ناسازگاری نسخه پروژه با Firmware است.
۶. هر چند وقت یکبار باید HMI سرویس شود؟
بسته به شرایط محیطی و میزان استفاده، پیشنهاد میشود حداقل هر ۶ تا ۱۲ ماه یکبار بازدید و سرویس پیشگیرانه انجام شود. در محیطهای آلوده یا با دمای بالا، این بازه میتواند کوتاهتر باشد.
۷. آیا بهروزرسانی Firmware ضروری است؟
در صورتی که نسخه جدید Firmware مشکلات شناختهشده را برطرف کرده یا قابلیتهای جدیدی ارائه دهد، بهروزرسانی میتواند عملکرد و پایداری HMI را بهبود ببخشد. البته قبل از انجام این کار باید از اطلاعات دستگاه نسخه پشتیبان تهیه شود.
۸. چگونه عمر مفید HMIهای زیمنس را افزایش دهیم؟
استفاده از منبع تغذیه استاندارد، تهویه مناسب، سرویس دورهای، محافظت در برابر رطوبت و گردوغبار، تهیه نسخه پشتیبان از پروژهها و بررسی منظم اتصالات شبکه از مهمترین عوامل افزایش طول عمر HMI هستند.


